سبد خرید شما خالی است.
برنامه نویسی سیکل های تراش CNC
برنامه نویسی سیکل های تراش CNC
می خوای درباره برنامه نویسی دستگاه های CNC بیشتر بدونی؟
حتما مطلب زیر رو مطالعه کن!
انواع سیکل های تراش CNC را داریم:
G70 سیکل پرداخت کاری
سیکل G70
G70 P… Q
- P : شروع کانتور
- Q : انتهای کانتور

سیکل های تراش CNC: G70 سیکل پرداخت کاری
مثال:
G00 X70.0 Z2.0
G42
G70 P100 Q200
G00 X70.0 Z5.0
G53 X0.0 Z-210.0 M09
G40 M05
و این سیکل تراش کاری بعد از یکی از سیکل های زبر استفاده میشود. از کانتور برنامه ریزی شده در آن سیکل خشن تراشی پیروی میکند. مقادیر «P» و «Q» برای تعیین مکان نمایه در آن چرخه و انجام یک برش نهایی که به دنبال آن است، استفاده میشود.
درباره جی کد و ام کد های فانوک و زیمنس چی می دونی؟!
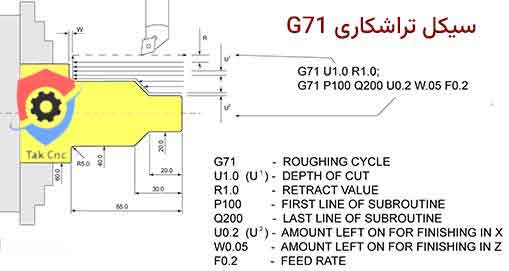
G71 سیکل خشن تراشی
سیکل G71
G71 U… R
G71 P… Q… U… W… F
- U : عمق برش
- R : سطح R
- P : شماره خط برای شروع کانتور برنامه
- Q : شماره خط برای انتهای کانتور برنامه
- U : اضافه بار پرداخت در X
- W : اضافه بار پرداخت در Z
- F : سرعت پیشروی
G71 سیکل خشن تراشی
مثال:
G71 U1.0 R1.0
G71 P100 Q200 U0.2 W.05 F0.2
N100 G00 X19.0
G01 G42 Z0.0 F0.2
Z-65.0، R5.0
X60.0
N200 G40 X70.0 Z5.0 F200
سیکل تراشکاری زبر G71از خطی پیروی می کند که بین اعداد Nبرنامه ریزی شده؛ بمنظور حذف مواد با برش در امتداد محور Z و باقی گذاشتن مقداری مواد برای برش نهایی با استفاده از سیکل پرداخت کاری G70استفاده میشود.
G72 سیکل پیشانی تراشی خشن
G72 سیکل
G72 W1… R
G72 P… Q… U… W2… F
- W1 : عمق برش
- R : سطح R
- P : شماره خط برای شروع کانتور برنامه
- Q : شماره خط برای انتهای کانتور برنامه
- U : اضافه بار پرداخت در X
- W2 : اضافه بار پرداخت در Z
- F : سرعت پیشروی
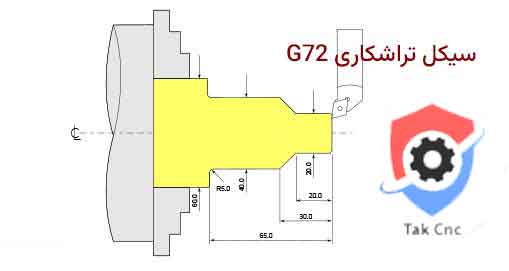
G72 سیکل پیشانی تراشی خشن
مثال:
G72 W1000 R100
G72 P100 Q200 U0.03 W0.03 F0.01
N100 G00 Z-0.2 S500 P11
G01 X3.0 F0.01
X2.0 Z-0.5
Z-0.1
X0.5
N200 X0.0
سیکل خشن تراشی پیشانی G72از خطی پیروی می کند که بین Nاعداد برنامه ریزی شده و مشابه سیکل G71عمل می کند ولی برای حذف مواد با برش در امتداد محور Xاستفاده میشود.
مقدمه ای بر ماکرو نویسی در دستگاه های CNC رو در مقاله زیر :
ماکرو در برنامه نویسی دستگاههای CNC
G73 سیکل تکرار الگو
سیکل G73
G73 U(1)… W(1)… R
G73 P… Q… U(2)… W(2)… F
- U(1) : مقدار ماده ای که باید روی محور X ماشین کاری شود
- W(1) : مقدار ماده ای که روی محور Z ماشین کاری می شود
- R : مقدار پاس های خشن
- P : شماره خط برای ابتدای کانتور
- Q : شماره خط برای انتهای کانتور
- U(2) : اضافه بار پرداخت در محور X
- W(2) : اضافه بار پرداخت در محور Z
- F : سرعت پیشروی
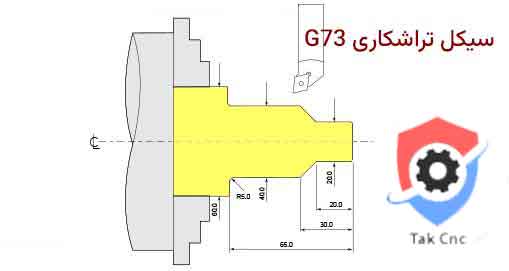
G73 سیکل تکرار الگو
مثال:
G73 U0.5 W0.2 R0.03
G73 P100 Q200 U0.4 W0.01 F0.01
N100 G00 X1.0 S1000 P11
G01 Z-0.4 F0.01
X2.0 Z-1.0
Z-1.5
N200 X4.0
سیکل G73یک الگوی تکرار کننده سیکل خشن هست و در حفاری یا چرخش استفاده می شود. به دنبال آن چرخه تکمیل G70دنبال می شود.
G75 سیکل شیار تراشی
سیکل G75
G75 X… Z… P… Q… F
- X : عمق شیار (قطری)
- Z : فاصله تا شیار از مبدأ
- P : مقدار عمق برش در هر مرحله در X
- Q : مقدار عمق برش در هر مرحله در Z
- F : سرعت پیشروی
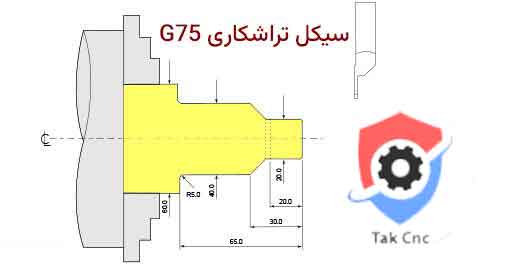
G75 سیکل شیار تراشی
مثال:
G00 X3.0 Z-6.0
G75 X2.0 Z-1.0 P0.1 Q0.15 F.002
G00 X10.0 Z12.0
سیکل G75برای شیار زدن یا گاها زدن در منطقه ای بزرگتر از ابزار شیار استفاده میشود.
G76 سیکل رزوه پیچ (تک خط)
سیکل G76 تک خطی
G76 X… Z… I… K… D… A… F
- X : قطر پای دنده
- Z : موقعیت انتهایی پیچ
- I : زاویه مخروطی پیچ
- K : عمق پیچ
- D : عمق پاس اول
- A : زاویه نوک ابزار
- F : گام پیچ

G76 سیکل رزوه پیچ (تک خط)
مثال:
G97 S400 M03
G00 X20.0 Z5.0 M08
G76 X18.2 Z-18.0 I-.01 K900 D100 A60 F1.5
G00 X25.0 Z10.0
در صورتی که پارامترهای دستگاه بهدرستی تنظیم شده باشند، میتوان تنها با یک بلوک، عملیات ماشینکاری رزوه پیچ را انجام داد. البته باید توجه داشت که این روش در همه دستگاههای تراش یا مراکز ماشینکاری قابل استفاده نیست و بسته به نوع ماشین، ممکن است کدها متفاوت باشند. در ادامه نمونهای از جیکد دو خطی آورده شده است.
G76 سیکل رزوه پیچ (دو خطی)
سیکل G76 دو خطی
G76 P(1)(2)(3)… Q… R
G76 X… Z… P… Q… R… F
- P یک کاراکتر شش رقمی هست که هر کدام دو رقم برای (1)، (2) و (3) است.
- (1) : تعداد پاس های پایانی
- (2) : مقدار پخ
- (3) : زاویه نوک ابزار
- Q : حداقل عمق برش
- R : اضافه بار پرداخت
- X : قطر پای دنده پیچ
- Z : موقعیت انتهایی پیچ
- P : عمق پیچ
- Q : عمق اولین پاس
- R : زاویه مخروطی پیچ
- F : گام پیچ
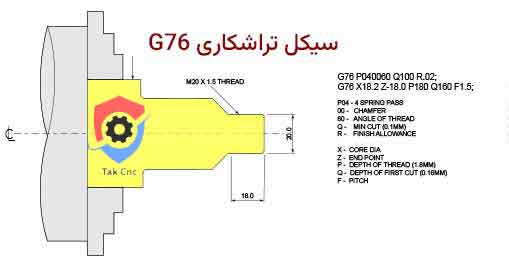
G76 سیکل رزوه پیچ (دو خطی)
مثال:
G00 X20.0 Z5.0 M08
G76 P040060 Q100 R.02
G76 X18.2 Z-18.0 P180 Q160 F1.5
G00 X25.0 Z10.0
G76 یکی از رایج ترین دو خطی های سیکل پیچ تراشی در سی ان سی می باشد.
G83 سیکل سوراخکاری عمیق محور Z
سیکل G83
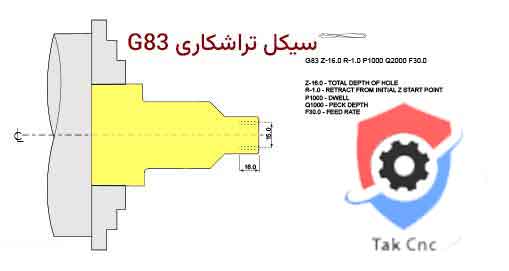
G83 Z… Q… R… P… F
- Z : عمق سوراخ
- Q : عمق برش هر مرحله
- R : فاصله از نقطه اولیه شروع
- P : زمان ماندن در انتهای سوراخ (میلی ثانیه)
- F : سرعت پیشروی
G83 سیکل سوراخکاری عمیق محور Z
مثال:
Z1.0
G83 Z-50.0 P500 Q2000 P1000 F0.08
G80
سیکل سوراخکاری چند مرحله ایG83 همراه با ابزار زنده برای حفاری متهای از خط مرکزی در محور Z استفاده میشود.
دستگاه های CNC موجود رو اینجا ببین و در صورت تمایل مشاوره بگیر!
09122251524 حسنی (مدیرت)
دستگاه های تراش CNC موجود برای فروش
G84 سیکل قلاویز کاری محور Z
سیکل G84
G84 Z… Q… R… F
- Z : عمق سوراخ
- Q : عمق برش هر محله
- R : فاصله از نقطه اولیه
- F : گام پیچ

G84 سیکل قلاویز کاری محور Z
مثال:
X0
G84 Z-5.0 Q2000 R1000 F0.0625
G80 G0 X5.0
سیکل G84بمنظور قلاویز کردن در امتداد محور Zو خط مرکزی در قطعه استفاده میشود.
G87 سیکل سوراخکاری عمیق در محور X
سیکل G87
G87 X… R… Q… P… F
- X : عمق سوراخ
- R : سطح R
- Q : عمق برش هر مرحله
- P : زمان ماندن در انتهای سوراخ (میلی ثانیه)
- F : پیشروی

G87 سیکل سوراخکاری عمیق در محور X
مثال:
X42.0
G87 X-19.5 R-5.0 P1000 Q2000 F30
G80
سیکل G87بمنظور سوراخکاری چند مرحله ای در محور X استفاده میشود.
G88 سیکل قلاویز کاری محور X
سیکل G88
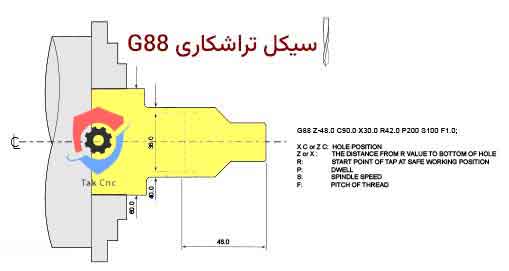
G88 X… R… Q… P… F
- X : عمق سوراخ
- R : سطح R
- Q : عمق برش هر مرحله
- P : زمان ماندن در انتهای سوراخ (میلی ثانیه)
- F : پیشروی
G88 سیکل قلاویز کاری محور X
مثال:
X42.0
G88 Z-48.0 C90.0 X30.0 R42.0 P200 S100 F1.0
G80
سیکل G88بمنظور قلاویز زدن روی محور Xاستفاده میشود.
امیدوارم در این مقاله در خصوص برنامه نویسی سیکل های تراش CNC اطلاعات خوبی کسب کرده باشید.
لطفا حتما نظر خودتون رو در انتها ثبت کنید.
منبع:
tak-admin